
Boyuna kaynak işleminde düzgün bir dikiş elde etmek yalnızca kaynak akımının doğru ayarlanmasına bağlı değildir. Torcun ilerleme hızı, parçanın sabitlenmesi, kaynak başlangıcının kontrolü ve kullanılan kaynak yönteminin hareket sistemiyle uyumu da sonucu doğrudan etkiler. Özellikle uzun bir birleşim hattı boyunca aynı koşulların korunması gerektiğinde mekanik hareket ile kaynak işleminin koordineli yürütülmesi önem kazanır.
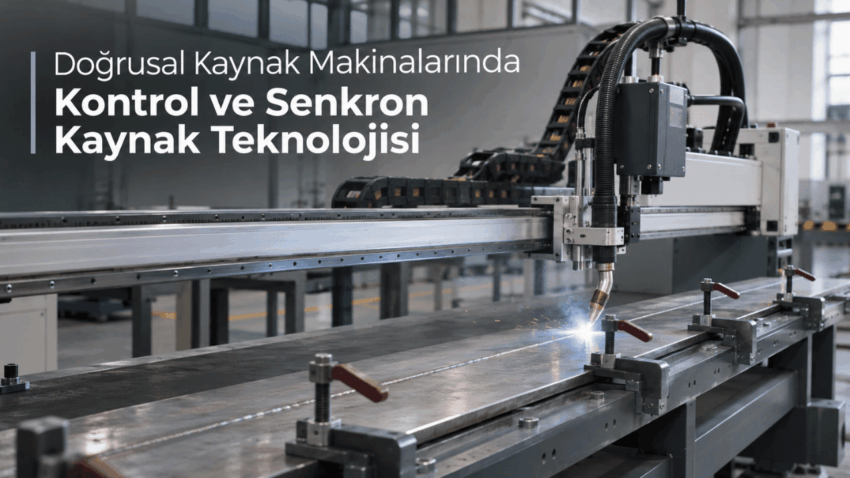
Bu noktada doğrusal kaynak makinası ile torcun belirlenmiş bir hat üzerinde kontrollü ilerlemesi sağlanır. İş parçası uygun biçimde konumlandırılırken kaynak torcu birleşim çizgisini takip eder. Böylece operatörün kaynak boyunca elle sürdürmesi gereken hareketin önemli bir bölümü mekanik sistem tarafından gerçekleştirilir. Ancak otomasyonun başarılı olması için hareketin kararlı olması kadar parçanın doğru hazırlanması ve kaynak parametrelerinin uyumlu seçilmesi de gerekir.
Doğrusal Kaynak Sistemlerinde Hareket Kontrolü
Doğrusal kaynak makinesinin çalışma mantığı, kaynak torcunu belirli bir doğrultuda hareket ettirirken iş parçasını kaynak süresince uygun konumda tutmaya dayanır. Sistem, düz sac ve levhaların yanı sıra silindirik, konik veya dikdörtgen biçimde hazırlanmış parçaların boyuna birleşimlerinde kullanılabilir. Temel amaç, kaynak hattının mümkün olduğunca sabit bir hareket referansı üzerinde takip edilmesidir.
Bu tür makinelerde torcu taşıyan hareketli mekanizma, lineer kızak veya ray yapısı boyunca ilerleyebilir. Hareketin belirlenmiş bir doğrultuda gerçekleşmesi, torcun sağa sola sapmasını azaltmaya yardımcı olur. Kaynak dikişinin doğrultusu böylece operatörün sürekli el hareketi yapmasına ihtiyaç duyulmadan mekanik olarak takip edilebilir.
Burada hareket hızı önemli bir kontrol değişkenidir. Torcun gereğinden hızlı ilerlemesi, seçilen kaynak parametreleriyle birlikte değerlendirildiğinde yetersiz birleşme veya uygun olmayan dikiş geometrisi riskini artırabilir. Çok yavaş ilerleme ise gereğinden fazla ısı girdisine ve biçim değişikliğine neden olabilir. Bu nedenle hız, malzemenin özellikleri ve kullanılan kaynak yöntemiyle birlikte değerlendirilmelidir.
Sıkma Sistemi Dikiş Hattını Nasıl Sabit Tutar?
Kaynak torcu ne kadar düzgün ilerlerse ilerlesin, birleştirilecek parçalar hareket ediyorsa aynı sonuç alınamaz. Doğrusal kaynak uygulamalarında sıkma sisteminin temel görevi, parçaların kaynak öncesinde belirlenen konumlarını işlem boyunca korumaktır.
Birleşim kenarlarının doğru hizalanması, kaynak torcunun takip edeceği hattı belirler. Parçalar arasında kontrolsüz açıklık oluşması veya kenarların farklı seviyelerde kalması, kaynak banyosunun davranışını değiştirebilir. Özellikle ısı etkisiyle şekil değiştirmeye yatkın malzemelerde sabitleme koşulları daha da önem kazanır.
Sıkma işlemi yalnızca parçayı yerinden oynamayacak biçimde tutmak olarak değerlendirilmemelidir. Baskının parçaya uygun biçimde dağıtılması, birleşim kenarlarının konumunun korunması ve kaynak bölgesine yeterli erişim bırakılması gerekir. Uygun olmayan baskı, iş parçasında istenmeyen deformasyona yol açabileceği gibi kaynak hattının başlangıçta belirlenen doğrultudan uzaklaşmasına da neden olabilir.
Bu nedenle boyuna kaynak sistemleri değerlendirilirken torç hareketi ve parça sabitleme düzeni birlikte ele alınmalıdır. Kararlı bir hareket mekanizması, doğru hizalanmamış bir birleşim hattını tek başına düzeltemez.
Kaynak Makinası ile Kaynak Güç Ünitesi Arasındaki Senkronizasyon
Kaynak otomasyonunda senkronizasyon, hareket sisteminin ve kaynak işleminin birbirleriyle uyumlu biçimde çalışması anlamına gelir. Torcun ilerlemeye başlaması, kaynak arkının oluşturulması, ilerleme sırasında kaynak koşullarının korunması ve işlemin sonlandırılması belirli bir çalışma sırası içinde değerlendirilir.
Bu koordinasyon sağlanmadığında torç hareket ettiği halde kaynak arkı henüz oluşmamış olabilir. Bunun tersi durumda, torç ilerlemeye başlamadan arkın uzun süre aynı noktada kalması aşırı ısı birikimine neden olabilir. Her iki durum da dikiş başlangıcında istenmeyen sonuçlar oluşturabilir.
Benzer bir ilişki kaynak bitişinde de geçerlidir. Hareketin ve kaynak işleminin uygun sırayla sonlandırılması, bitiş bölgesindeki dikiş geometrisini etkiler. Dolayısıyla senkron çalışma yalnızca makinenin ilerleme hızıyla sınırlı değildir. Kaynak işleminin başlangıç ve bitiş davranışlarının da hareket düzeniyle uyumlu olması gerekir.
Bu yaklaşım, aynı parça tipinin tekrar üretildiği uygulamalarda önemlidir. Kaynak koşullarının her işlemde benzer biçimde uygulanabilmesi, sonuçların karşılaştırılmasını ve üretim sırasında ortaya çıkan farklılıkların nedenlerinin araştırılmasını kolaylaştırır.
Tozaltı Kaynak Sistemlerinde Senkron Hareket
Tozaltı kaynak yönteminde elektrik arkı, kaynak bölgesini örten granül yapıdaki kaynak tozunun altında oluşur. Bu yöntem, uygun parça geometrisi ve kaynak koşulları sağlandığında boyuna dikişlerin mekanize olarak uygulanmasına elverişlidir.
Tozaltı kaynak uygulamasında ilerleme hızı, tel besleme koşulları ve kaynak akımı birbiriyle ilişkili değişkenlerdir. Kaynak torcunun veya kaynak kafasının hareketi bu değişkenlerle uyumlu olmadığında dikişin nüfuziyeti ve biçimi değişebilir. Bu nedenle hareket mekanizmasının kararlı ilerlemesi, yöntemin uygulanmasında önemli bir koşuldur.
Kaynak tozunun birleşim bölgesinde uygun şekilde bulunması ve parçanın kaynak pozisyonuna elverişli olması da dikkate alınmalıdır. Otomatik hareket kontrolü, yöntemin gerektirdiği hazırlık ve uygulama koşullarını ortadan kaldırmaz.
Gazaltı Kaynağında Torç Hızı ve Tel Besleme Uyumu
Gazaltı kaynak sistemlerinde kaynak bölgesi koruyucu gazla çevrelenirken tüketilen elektrot teli kaynak banyosuna sürekli beslenir. Bu işlem sırasında tel besleme hızı, ark koşulları ve torcun ilerleme hızı birlikte değerlendirilir.
Doğrusal hareket mekanizması torcun birleşim boyunca kararlı ilerlemesine yardımcı olur. Ancak yalnızca torcun sabit hızla ilerlemesi, dikiş kalitesini garanti etmez. Tel beslemenin, akım ve gerilim koşullarının, torç konumunun ve koruyucu gazın da uygulamaya uygun olması gerekir.
Örneğin hareket hızı ile kaynak metalinin birikme hızı arasında uyumsuzluk oluşursa dikişin genişliği veya yüksekliği değişebilir. Torç açısındaki farklılıklar da kaynak banyosunun davranışını etkileyebilir. Mekanik yönlendirme, bu değişkenlerden özellikle hareket ve konumla ilgili olanların daha kontrollü yönetilmesine katkı sağlar.
TIG Kaynağında Hassas İlerlemenin Önemi
TIG kaynak yönteminde ark, tüketilmeyen tungsten elektrot ile iş parçası arasında oluşur. Gerektiğinde ilave metal kullanılır. Bu yöntemde elektrot ile iş parçası arasındaki mesafe, torcun konumu ve ısı girdisi kaynak sonucunu etkileyen önemli değişkenlerdir.
TIG uygulamalarında kontrollü doğrusal ilerleme, torcun birleşim hattı boyunca benzer konumda tutulmasına yardımcı olabilir. Özellikle kaynak banyosunun dikkatle yönetilmesi gereken parçalarda kararlı hareketin önemi artar.
Bununla birlikte TIG kaynağında yalnızca hareketin otomatikleştirilmesi yeterli değildir. Malzeme hazırlığı, yüzey temizliği, koruyucu gaz koşulları ve gerekli olduğunda ilave metal beslemesi de kaynak prosedürüne uygun olmalıdır.
Tozaltı, gazaltı ve TIG yöntemleri aynı fiziksel kaynak mekanizmasına sahip değildir. Dolayısıyla hareket sistemiyle senkron çalışabilmeleri, bütün yöntemlerde aynı kaynak ayarlarının kullanılabileceği anlamına gelmez. Her yöntem kendi işlem koşullarına göre değerlendirilmelidir.
Boyuna Kaynakta Tekrarlanabilirlik Nasıl Sağlanır?
Tekrarlanabilirlik, aynı işlem koşullarıyla gerçekleştirilen kaynak uygulamalarında benzer sonuçların elde edilebilmesidir. Otomasyon bu hedefe özellikle torç hareketini daha öngörülebilir hale getirerek katkı sağlar.
Manuel kaynak sırasında operatörün ilerleme hızı, torç açısı ve birleşim hattını takip etme biçimi işlem boyunca değişebilir. Mekanize bir düzende ise uygun ayarlanmış hareket sistemi, kaynak torcunun belirlenen doğrultuda daha kararlı ilerlemesini sağlayabilir.
Ancak aynı hareket programının uygulanması her parçanın aynı kalitede kaynaklanacağı anlamına gelmez. Birleşim açıklığının değişmesi, yüzeyde kir bulunması, parça hizalamasının bozulması veya kaynak parametrelerinin uygun olmaması sonuçları etkileyebilir.
Bu nedenle tekrarlanabilir bir üretim sürecinde parça hazırlığı, sabitleme, torç konumu ve kaynak parametreleri birlikte kontrol edilmelidir. Otomasyon, değişkenliği azaltmaya yardımcı olan bir araçtır; bütün üretim değişkenlerini kendiliğinden ortadan kaldıran bir çözüm değildir.
Kontrollü Kaynak Sürecinde Nelere Dikkat Edilmeli?
Boyuna dikiş uygulamalarında kaynak başlamadan önce yapılacak kontroller, işlem sırasında karşılaşılabilecek sorunların azaltılmasına yardımcı olur. Özellikle aşağıdaki noktalar birlikte değerlendirilmelidir:
- Birleşim hazırlığı: Kaynak kenarlarının uygun şekilde hazırlanması ve yüzeydeki kirleticilerin giderilmesi gerekir.
- Parça hizalaması: Birleşim çizgisinin torcun ilerleme doğrultusuyla uyumlu olması sağlanmalıdır.
- Sıkma koşulları: İş parçasının kaynak sırasında konumunu koruyacak şekilde sabitlenmesi önemlidir.
- Torç konumu: Torç açısı ve kaynak bölgesine olan mesafe kullanılan yöntemin gereksinimlerine uygun seçilmelidir.
- Hareket ve kaynak uyumu: İlerleme hızı ile kaynak parametrelerinin birbirini desteklemesi gerekir.
- Dikiş kontrolü: Kaynak sonrasında birleşim hattı, belirlenen kalite gereksinimlerine uygun yöntemlerle değerlendirilmelidir.
Kaynak otomasyonunda iş güvenliği de çalışma düzeninin parçasıdır. Hareketli mekanizmalara erişim, sıcak yüzeyler, elektriksel riskler, kaynak ışınımı ve oluşabilecek dumanlar için uygun koruyucu önlemler alınmalıdır. Makinenin otomatik ilerlemesi, operatörün güvenli çalışma prosedürlerine uyma gerekliliğini ortadan kaldırmaz.
Kamesh Welding Doğrusal Kaynak Teknolojisi
Konya’da kaynak otomasyon makineleri tasarlayan ve üreten Kamesh Welding, kaynaklı imalat yapan sanayi firmalarına yönelik makine çözümleri sunmaktadır. Firmanın doğrusal kaynak ürünleri, düz sac ve levhaların yanı sıra silindirik, konik ve dikdörtgen biçimde hazırlanmış iş parçalarında boyuna kaynak uygulamaları için tasarlanmıştır.
Kamesh Welding tarafından paylaşılan ürün bilgilerinde, parçaların iç ve dış yüzeylerinden kaynak yapılabilmesine yönelik uygulama imkanları belirtilmektedir. Ayrıca tozaltı, gazaltı ve TIG kaynak sistemlerinin makineyle senkron çalışabildiği ifade edilmektedir. Bu özellikler, farklı kaynak yöntemlerinin doğrusal hareket düzeniyle birlikte değerlendirilmesine olanak tanır.
Makine seçimi sırasında yalnızca kullanılacak kaynak yöntemi değil, iş parçasının geometrisi, birleşim hattının konumu, sabitleme ihtiyacı ve üretim düzeni de göz önünde bulundurulmalıdır. Bu bilgiler, uygun makine yapılandırmasının değerlendirilmesi açısından gereklidir.
Kamesh Welding ile ticari süreç, ürün sayfasındaki teklif ve iletişim formu üzerinden başlatılabilir. Kaynaklı imalat yapan işletmeler, uygulamak istedikleri kaynak yöntemini ve iş parçalarının temel özelliklerini paylaşarak ihtiyaçlarına uygun makine çözümünün değerlendirilmesini talep edebilir.
